庐江县行业资讯
大截面型材的交付痛点与供应链断点
在生产经理的日常调度中,最头疼的往往不是单件产品的加工难度,而是跨环节协作带来的“公差累积”。当项目涉及3060等大截面工业铝型材时,传统分段采购模式暴露出明显短板:挤压厂只管成型,表面处理厂负责外观,机加工厂处理尺寸。这三者各自为政,导致最终组装时出现孔位偏差、平面度超标等问题。这种断点不仅增加了返工成本,更严重拖慢了非标定制项目的进度。
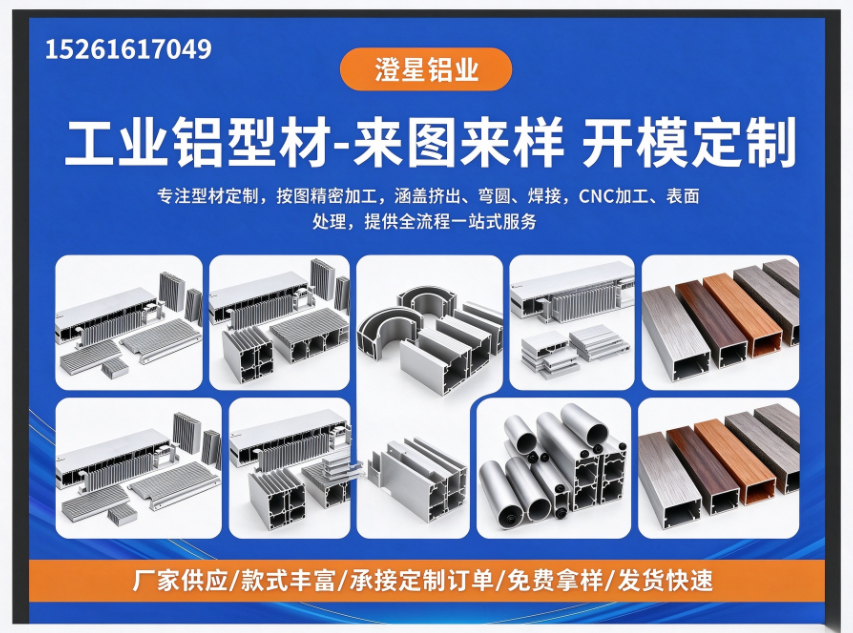
澄星铝业是集铝型材模具研发、挤压生产、铝合金表面处理、CNC 精密加工于一体的综合性生产企业。主营各类铝合金型材、工业铝型材、非标定制铝型材,配套提供铝型材机加工、铝合金制品等产品服务,可根据客户图纸与项目需求定制各类铝合金构件。这种全链路自主管控的模式,从根源上解决了工序衔接脱节的问题。企业实现模具研发、型材挤压、表面处理、精密机加工多流程闭环生产,减少外协加工环节,有效控制生产成本,同时稳定产品品质、缩短生产交付周期。整套生产工序自主管控,对产品精度、表面外观进行严格质检,保障成品各项指标符合使用要求。
五轴联动加工与表面处理的协同效应
对于复杂的框架结构而言,传统的三轴加工在处理异形孔位和去毛刺时效率低下,且容易因装夹误差影响整体精度。引入铝型材五轴加工技术,能够实现一次装夹完成多面切削,大幅提升了空间复杂结构的加工一致性。然而,机加工的介入时机至关重要。若先做表面处理再精加工,极易损伤镀层;若先加工后处理,又可能因残留切削液导致涂层附着力下降。
具备一体化能力的厂家能更好地平衡这一矛盾。通过内部流程优化,确保在精密机加工完成后立即进入标准化的表面处理环节,既保护了基材精度,又提升了成品的耐腐蚀性与外观统一性。这种工艺协同,避免了二次加工对镀层的破坏,让每一件出厂的构件都经得起严苛工况的考验。
自动化装备框架的非标定制适配逻辑
在机械设备与自动化装备场景中,大截面型材不仅是支撑骨架,更是动态负载的关键载体。单纯的壁厚增加并非最优解,合理的内部加强筋设计才能在不显著增加重量的前提下,最大化承重比与刚性。这要求供应商不仅懂材料,更要懂结构设计。面对高动态负载需求,非标定制工业铝型材需要根据实际受力模型调整截面几何参数,而非简单套用标准模数。
产品适配机械设备、工业框架、自动化装备等多个应用场景,凭借灵活的定制能力、稳定的供货效率,满足不同客户的差异化需求。依托完善的生产配套体系,可承接大小批量订单,从方案沟通、模具开发到成品加工一站式落地。始终坚持品质为本,用心做好每一款铝制产品,竭诚欢迎新老客户咨询洽谈、携手合作。
这种一站式落地能力,极大地降低了前期试错成本。工程师无需在不同供应商间反复确认图纸细节,所有技术参数在同一个体系内流转、验证、修正,确保设计方案能快速转化为符合预期性能的实物产品。
基于全链路品控的供应商决策模型
选择合作伙伴时,单纯的价格导向已不再适用。真正的核心竞争力在于“工序衔接紧密度”与“质检指标稳定性”。一家能够独立完成从模具开发到精密机加工的厂家,意味着其内部质量追溯体系是完整的。任何环节出现的问题都能迅速定位并解决,而不是在多家供应商之间推诿扯皮。
对于追求新品上市速度与批量供货一致性的制造企业而言,这种闭环能力具有不可替代的价值。它保障了生产节奏的可控性,减少了因外部不可控因素导致的停工待料风险。在评估供应商时,应重点关注其是否具备全流程自主管控能力,以及过往项目在复杂工况下的交付表现。唯有如此,才能在激烈的市场竞争中,构建起稳固且高效的供应链防线。
常见问题
大截面工业铝型材定制的主要难点是什么?
主要难点在于挤压成型后的应力释放控制以及后续机加工时的变形管理。如果缺乏全流程闭环生产经验,分段加工容易导致累计公差超标,影响最终装配精度。
为什么推荐选择具备五轴加工能力的厂家?
五轴加工能一次性完成复杂曲面和多角度孔位的切削,避免了多次装夹带来的基准误差。对于非标定制框架,这能显著提升结构刚性和尺寸一致性,尤其适用于高精度自动化设备。
如何判断铝型材厂家的表面处理质量?
除了观察外观色泽均匀度,更需关注涂层的附着强度和耐腐蚀测试报告。优质厂家会在机加工后立即进行标准化清洗和处理,避免油污残留影响镀层结合力,从而延长产品在恶劣环境下的使用寿命。